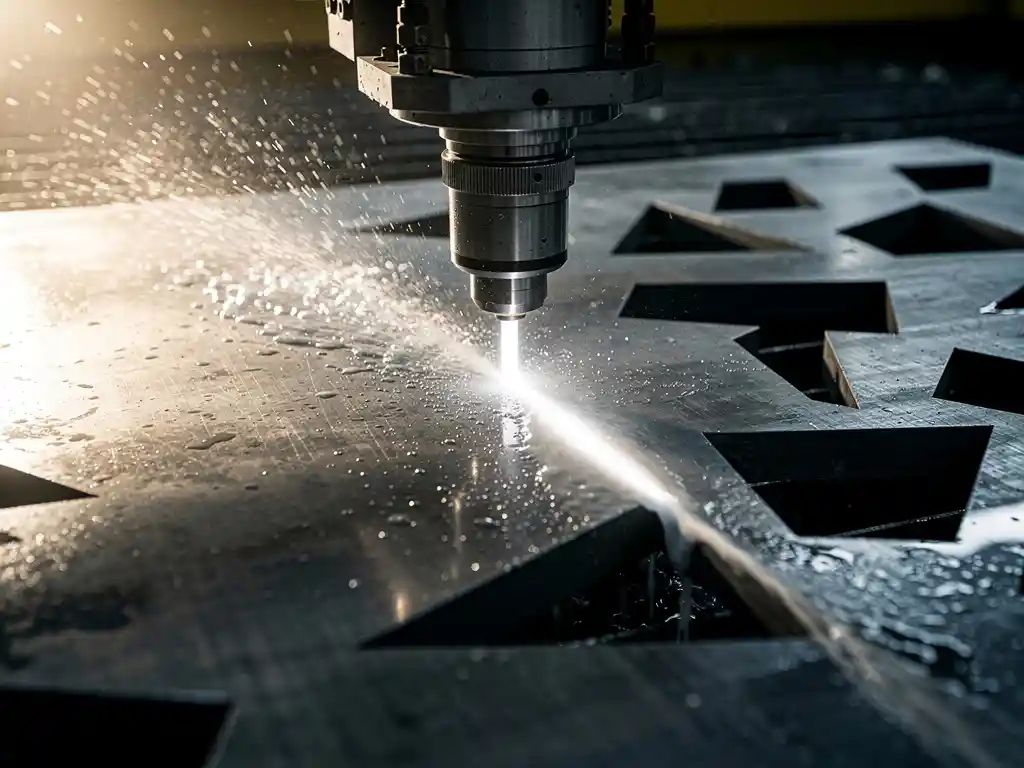
Vesileikkaus tuottaa teräväkulmaisia geometrioita yhdellä ajolla, koska leikkaava vesisuihku seuraa ohjelmoitua rataa täsmällisesti ilman työkalujen vaihtoa tai erillisiä asetuksia eri muodoille. Sama suihku, joka leikkaa suoran reunan, leikkaa myös 90 asteen sisäkulman, kaartuvan profiilin tai avoimen geometrian ilman prosessin keskeytystä. Seuraavissa osioissa käydään läpi kulmatarkkuuden mekanismi, saavutettavat minimisäteet, DXF-pohjainen työnkulku sekä se, milloin vesileikkaus päihittää laserin tai plasman monimutkaisissa muodoissa.
Miten vesileikkaus tuottaa teräviä kulmia ilman työkalujen vaihtoa?
Vesileikkaus tuottaa teräviä kulmia, koska leikkaava elementti on halkaisijaltaan alle millimetrin vesisuihku, jolla ei ole fyysistä kosketuspintaa materiaaliin. Suihku voi muuttaa suuntaansa välittömästi ilman, että tarvitaan uusi työkalu, erilainen kiinnitys tai prosessin keskeytys. Kaikki kulmat, kaaret ja muotoprofiilien yhdistelmät toteutetaan samalla suihkulla yhdessä ajossa.
Perinteisessä koneistuksessa terän halkaisija määrittää sisäkulman minimisäteen. Jyrsin ei pysty leikkaamaan todellista 90 asteen sisäkulmaa, koska terän pyöreä muoto jättää aina pyöristyksen. Vesileikkauksessa tätä rajoitetta ei ole samalla tavalla, koska suihku on käytännössä pistekontakti materiaalin pinnalla.
Abrasiivinen vesileikkaus, jossa granaattia lisätään vesisuihkuun, kasvattaa leikkaustehoa kovemmille materiaaleille kuten teräkselle, alumiinille ja titaanille. Geometrian tarkkuus säilyy silti samana, koska abrasiivi kulkee suihkun mukana eikä muuta suihkun halkaisijaa merkittävästi. Tulos on terävä kulma myös 20 mm:n teräslevyssä.
Mitä geometrisia muotoja vesileikkauksella voidaan tehdä yhdellä ajolla?
Vesileikkauksella voidaan tuottaa käytännössä rajattomia geometrisia muotoja yhdellä ajolla: suorakulmaisia profiileja, teräviä sisä- ja ulkokulmia, kaaria, spiraaleita, avoimen ja suljetun geometrian yhdistelmiä sekä täysin epäsäännöllisiä muotoja. Leikkauspää liikkuu kahdella akselilla, ja ohjelmisto muuntaa DXF-tiedoston suoraan radaksi ilman välivaiheita.
Käytännön esimerkkejä yhdellä ajolla toteutettavista muodoista ovat muun muassa:
- Teräväkulmaiset metallilevyn aukot, joissa sisäkulmissa ei hyväksytä pyöristystä
- Hiilikuitukomposiitin profiilileikkaukset, joissa ulkomuoto sisältää sekä suoria reunoja että kaaria
- Kiven ja marmorilaattojen epäsymmetriset muodot sisustusarkkitehtuuriin
- Kumitiivisteet, joiden ääriviiva yhdistää useita eri kaarisäteitä
- Alumiinilevyn prototyyppiosat, joissa rei’itys, ulkoprofiili ja aukot leikataan samassa ohjelmassa
Koska vesileikkaus on kylmä prosessi, materiaalin rakenne ei muutu leikkauksen aikana. Tämä tarkoittaa, että myös lämpöherkät materiaalit kuten komposiitit ja karkaistu alumiini säilyttävät mekaaniset ominaisuutensa, vaikka geometria olisi monimutkainen ja leikkausrata pitkä.
Mikä on vesileikkauksen minimisäde sisäkulmissa?
Vesileikkauksen minimisäde sisäkulmissa määräytyy leikkaavan suihkun halkaisijasta, joka on tyypillisesti 0,8–1,2 mm suuttimen ja leikkausparametrien mukaan. Käytännössä tämä tarkoittaa, että sisäkulman pyöristyssäde voi olla alle 1 mm, mikä on selvästi pienempi kuin useimmissa jyrsintä- tai lasersovelluksissa saavutettava minimi kovemmissa materiaaleissa.
Tarkkaan ottaen suihku ei pysty leikkaamaan täydellistä nollan millimetrin terävää sisäkulmaa, koska suihkulla on aina jokin halkaisija. Tämä on kuitenkin käytännön suunnittelussa harvoin rajoittava tekijä. Useimmissa teollisuussovelluksissa alle 1 mm:n pyöristys sisäkulmassa on täysin hyväksyttävä toleranssi.
Leikkausnopeus vaikuttaa myös kulman tarkkuuteen. Hitaammalla nopeudella, joka vastaa laadutasoa 4 tai 5 TamCutin ohjelmistossa, suihku ehtii seurata kulmaa tarkemmin. Nopeammilla laadutasoilla kulmaan voi syntyä pieni ylitys ennen kuin liikeakseli muuttaa suuntaa. Ohjelmiston simulointitoiminto näyttää tämän vaikutuksen ennen leikkausta.
Miten DXF-tiedosto muuntuu suoraan leikkausradaksi?
DXF-tiedosto muuntuu leikkausradaksi ohjelmiston jälkikäsittelijän kautta, joka lukee tiedoston geometrian ja laskee leikkauspään liikeradan automaattisesti. Operaattorin tehtäväksi jää materiaalin valinta, paksuuden syöttäminen ja laadutason valinta asteikolla 1–5. Ohjelmisto laskee leikkausnopeudet, kiihdytykset ja kulmien käsittelyn materiaalitietokannan perusteella.
Työnkulku etenee käytännössä näin:
- DXF-tiedosto tuodaan ohjelmistoon suoraan CAD-järjestelmästä
- Jälkikäsittelijä tunnistaa geometrian viivojen, kaarien ja suljettujen profiilien perusteella
- Operaattori valitsee materiaalin tietokannasta ja syöttää aihion paksuuden
- Laadutaso 1–5 valitaan tarpeen mukaan: nopeampi tuotanto tai tarkempi pintaviimeistely
- Ohjelmisto simuloi leikkausradan ja näyttää arvioidun leikkausajan
- Leikkaus käynnistetään, ja suihku seuraa DXF-geometriaa suoraan
BMP-tiedostojen tuki laajentaa mahdollisuuksia entisestään: myös bittikarttakuvista voidaan generoida leikkausrata, mikä on hyödyllistä esimerkiksi epäsäännöllisten muotojen tai logoleikkausten tuotannossa. Muototerän yli 35 vuoden vesileikkauskokemus on tiivistetty materiaalitietokannan oletusarvoihin, joten parametrit ovat lähtökohtaisesti oikein ilman manuaalisia laskelmia.
Milloin vesileikkaus on parempi kuin laser tai plasma monimutkaisissa muodoissa?
Vesileikkaus on parempi kuin laser tai plasma monimutkaisissa muodoissa erityisesti silloin, kun materiaali ei siedä lämpöä, kun leikattava materiaali on paksu, tai kun geometria sisältää tiheitä teräväkulmaisia yksityiskohtia useissa eri materiaaleissa. Vesileikkaus ei tuota lämpövaikutusaluetta, ei muuta materiaalin karkaisuastetta eikä aiheuta vääntymistä.
Konkreettisia tilanteita, joissa vesileikkaus on teknisesti parempi vaihtoehto:
- Alumiiniseokset ja titaani: Laser voi muuttaa pintakerroksen rakennetta. Vesileikkaus ei tuota lämpöä lainkaan, joten materiaaliominaisuudet säilyvät.
- Hiilikuitu ja komposiitit: Laser polttaa matriisiaineen ja vapauttaa haitallisia kaasuja. Vesileikkaus leikkaa komposiitin puhtaasti ilman kuituvaurioita.
- Paksu materiaali monimutkaisella profiililla: Plasma tuottaa karkean reunan paksuissa levyissä, erityisesti teräväkulmaisissa yksityiskohdissa. Vesileikkaus säilyttää tarkkuuden myös 50 mm:n paksuuksissa.
- Monimateriaaliset aihiot: Sama vesileikkauskone leikkaa kumia, terästä, kiveä ja muovia samoilla periaatteilla, toisin kuin laser, joka vaatii eri parametrit tai kokonaan eri laitteen eri materiaaleille.
Laser on nopeampi ohutlevytyössä, jossa lämpövaikutus on hyväksyttävä tai hallittavissa. Plasma soveltuu paksun rakenneteräksen karkeaan leikkaukseen. Kun geometria on monimutkainen, materiaali on arvokas tai lämpövaikutus on kielletty, vesileikkaus on teknisesti perusteltu valinta.
Soveltuuko vesileikkaus piensarjojen ja prototyyppien teräväkulmaisiin osiin?
Vesileikkaus soveltuu erinomaisesti piensarjojen ja prototyyppien teräväkulmaisiin osiin, koska se ei vaadi erillistä työkaluvalmistusta, asetusajat ovat lyhyet ja geometria voidaan muuttaa päivittämällä DXF-tiedosto. Jokainen leikattava kappale on yhtä tarkka kuin edellinen, koska leikkausparametrit ovat täsmälleen samat toistosta toiseen.
Prototyyppituotannossa tämä tarkoittaa käytännössä sitä, että suunnittelumuutos voidaan toteuttaa saman päivän aikana ilman uuden työkalun tilaamista tai pitkää asetusaikaa. Geometrian monimutkaisuus ei kasvata kustannuksia samalla tavalla kuin esimerkiksi työstössä, jossa jokainen lisäpiirre vaatii oman operaationsa.
TamCut on suunniteltu erityisesti tähän käyttötarkoitukseen. Kone saapuu ohjelmistot valmiiksi asennettuina ja materiaalitietokanta ladattuna, joten leikkaus voidaan aloittaa samana päivänä, kun kone toimitetaan. Piensarjatuotannossa toistettavuus on kriittistä: vesileikkauksen mekaaninen prosessi tuottaa saman geometrian kappaleen numero 1 ja kappaleen numero 50 välillä ilman asetusmuutoksia.
Teräväkulmaiset osat, joissa toleranssi on tiukka ja materiaali ei siedä lämpöä, ovat vesileikkauksen vahvinta aluetta. Muototerä on toteuttanut tämänkaltaisia leikkauksia kaikilla teollisuudenaloilla vuodesta 1987 lähtien, ja se kokemus näkyy suoraan TamCutin oletusparametreissa ja materiaalitietokannan kattavuudessa.